
涂层测厚的七种方法:哪些有损,哪些无损
涂层测厚不只是"拿个探头贴一下"。从刮开称重到 X 射线荧光,方法有七种以上,选错方法比选错仪器更麻烦。
一、无损的四类:现场常用
磁吸力法:利用永久磁铁与钢基体之间的吸力随距离变化的原理。不用电源、不用校准、便宜耐用,适合车间快速判断。缺点是精度低、只能测铁基、对表面平整度敏感。
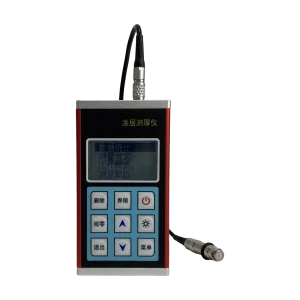
磁感应法:探头线圈产生交变磁场,磁通穿过非磁性涂层进入铁基体,涂层越厚磁阻越大。精度比磁吸力法高一个档次,是钢结构、汽车车身的主力。
电涡流法:高频线圈在导电基体上激发涡流,涂层厚度改变涡流强度。用于铝、铜、不锈钢等非铁磁金属上的非导电涂层。精度略低于磁感应法。
超声波法:靠声波在涂层与基材界面的反射。能测非金属基材、多层涂层,也能测"穿透涂层读基材厚度"(这是另一类机型,别混淆)。设备贵、精度一般,但覆盖前三种测不了的场合。
二、有损的三类:抽样与仲裁
楔切法:切开涂层,用显微镜或光截法量断面。精度高,但破坏工件,只用于抽检与争议判定。
称重法:测涂装前后的重量差,除以面积与密度。适合小件、规则件,也常用于实验室。
电解法:把涂层在电解液中溶解掉,按时长推算厚度。适合细线上的金银镀层,属于破坏性检测。
三、还有两类特殊手段
X 射线荧光法:可测极薄镀层、双镀层、合金镀层,无损且精度高。但设备昂贵,含放射源,需遵守防护规范。
β 射线反向散射法:适合镀层与底材原子序数差大于 3 的场合,同样涉及放射源,使用受限。
四、怎么选
现场快判、铁基:磁感应。铝铜件:电涡流。两种基材混杂:双原理一体机。非金属基材或多层:超声波。仲裁与争议:楔切法。极薄镀层:X 射线荧光。
有一条原则:无损方法之间数据可以互相参考,但和有损方法比对时,以有损结果为准——因为它是直接测量,不依赖任何物理模型。
相关产品
需要选型建议?
咨询工程师
告诉我们工件、量程与精度要求,我们 8 小时内回复。

