
买探伤仪前,这五项必须现场试
采购探伤仪时,参数表很难看出好坏。我们把现场验收必须亲手试的五项列成清单,并附上判断方法。
一、灵敏度余量
用标准试块上规定尺寸的人工缺陷,看回波能不能清晰跳出噪声。余量不足的机器,小缺陷要靠反复调增益才勉强看见,现场根本没法用。
试法:同一试块、同一探头,把增益降到回波刚消失,再升回来,看需要多少 dB——这个差值就是余量。
二、分辨力
相邻两个缺陷能不能分开。分辨力差的机器,近表面缺陷会和始波混在一起,看不出层次。
试法:用带分层缺陷的试块,看两个回波之间是否形成明显的波谷。
三、垂直线性与水平线性
垂直线性决定"波高能不能代表缺陷大小",水平线性决定"位置准不准"。这两项误差大的机器,定量分析就失去意义。
试法:用试块上不同深度的孔,看回波高度与深度的对应关系是否成比例。
四、真实工件上的耦合与信噪比
这一项只能用自己的工件试。同一探头在粗糙面、曲面、厚壁件上的表现,决定了现场能不能干活。样机演示通常用光洁试块,看不出差别。
五、续航与防护
现场作业常常一整天。电池能不能撑 8 小时、机身防尘防水到什么等级、屏幕在强光下看不看得清,这三件事参数表上写着,但必须上手确认。
关于"智能"与"相控阵"的澄清
智能通常指自动校准、自动判位、过程记录与报告导出。相控阵(PAUT)是另一类设备,用阵列探头做声束偏转与聚焦,价格是常规机的数倍。
两者不是一回事。买常规机时不必为"相控阵"字样多付钱,除非你的工件确实需要(比如复杂几何形状的焊缝)。
小结
前四项决定"测得准不准",第五项决定"能不能在现场用"。五项都过了,再谈价格与品牌。
相关产品
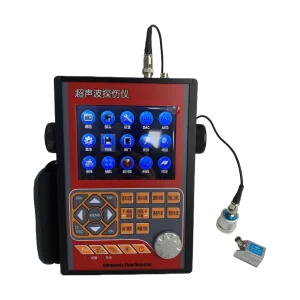
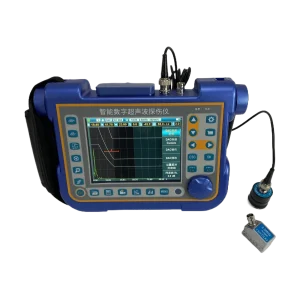
需要选型建议?
咨询工程师
告诉我们工件、量程与精度要求,我们 8 小时内回复。

