
便携式粗糙度仪测不准?按这四层逐级排查
数据跳动、结果偏差,多数时候不是仪器坏了,而是校准、参数、工件状态或环境中的某一环出了问题。按下面四层顺序查,能覆盖绝大多数情况。
一、先看仪器与校准
探针是最先老化的部件:长期使用后尖端磨损、钝化,捕捉微观峰谷的能力下降。信号处理电路老化会带来滤波与计算误差,电池电量不足则让读数跳动。
校准不规范更常见。没做零点与量程校准,或用了表面污染、已经磨损的标准样块,都会让仪器基准整体偏移——后续所有数据都带着同一个系统误差。校准环境与使用环境温差过大,也会影响校准结果。
二、再看参数与手法
参数选错是最容易犯的错:要测 Ra 却选了 Rz,结果自然不对。取样长度过短反映不了真实粗糙度,过长又会引入干扰数据。
探针必须垂直于被测表面。倾斜会让划过轨迹偏移,轮廓数据失真;压力过大划伤表面、读数偏大,压力过小探不到谷底、读数偏小。
测点也有讲究:同一零件不同区域的粗糙度并不相同,应选加工纹理均匀的平整区域,避开棱边、孔口、凹槽这些非代表性位置。
三、工件与环境
表面残留油污、切削液、铁屑或氧化层,会把探针垫高,测得的值偏小;毛刺、划痕、锈蚀会造成异常峰值。软材料易被划伤导致偏大,抛光过度的硬表面又会因轮廓太平滑而重复性差。
车间现场的震动会让探针与工件产生相对位移;温度剧变引起微小形变;强电磁与粉尘干扰信号。这四项是现场测量最常见的误差来源。
四、最后看维护
探针根部积垢影响滑动精度,接口积尘导致接触不良,长期不做防潮会让元件受潮老化、出现信号漂移。这些不会让仪器立刻坏掉,但会让精度缓慢下降。
小结
先校准、再核参数、然后看工件与环境,最后查维护记录。这个顺序从成本最低的环节开始排除,能避免一上来就返厂。
相关产品
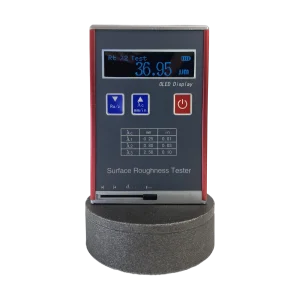
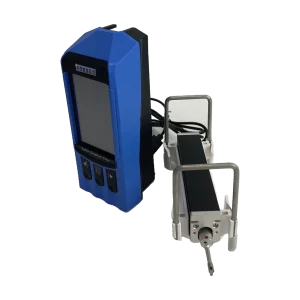
需要选型建议?
咨询工程师
告诉我们工件、量程与精度要求,我们 8 小时内回复。

