
手持式粗糙度仪:现场测量的三个前提
手持机被当成"拿起来就能测"的工具,但现场真正测得准,靠的是三个前提:表面处理、参数统一、手持稳定。少一个,数据就只能当参考。
一、先纠正一个常见误解
有些资料说手持式粗糙度仪基于光学或激光非接触测量——这只对少数机型成立。绝大多数手持机用的是触针式:金刚石探针贴住表面滑过,位移传感器读轮廓。
所以它同样受触针法的限制:会划伤软材料,需要足够平整的测量面,探头磨损会直接影响读数。
二、前提一:表面要处理
油污、切削液、铁屑、氧化皮会垫高探针或改变接触状态。测前用无纺布擦净,必要时用细砂纸去掉氧化层。这一步省不得,省了后面所有数据都要打问号。
三、前提二:参数要统一
取样长度、评定长度、滤波方式,三项必须固定。同一批工件用不同参数测,数据没有可比性;和外厂比对时,先问清对方用的是哪一档。
常规加工面取样长度取 0.8mm,粗糙度大的表面取 2.5mm;评定长度一般取 5 个取样长度。
四、前提三:手要稳
手持机没有台架的约束,机身的任何晃动都会叠加到探针信号里,表现为读数跳动。正确做法是让探头靠自重贴住表面,手握主机保持不动,只做水平方向的匀速拖动。
在关键判定场合,配一个简易支架比反复测五次更划算。
五、它在产线上的真实角色
手持机不是计量标准,它是”现场判官”:判断这一刀加工够不够、这批活能不能放行、工艺有没有漂。要出报告、要仲裁,仍然要回到台式机。
把它放在正确的位置上,它的价值就很清楚——快、能到位置、够用。
相关产品
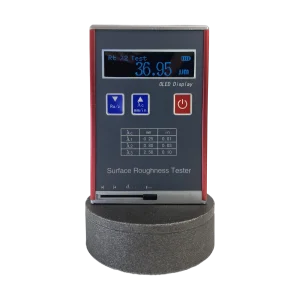
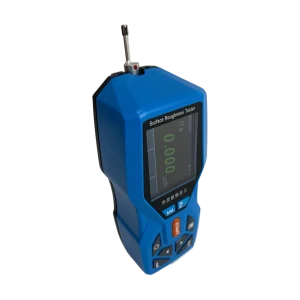
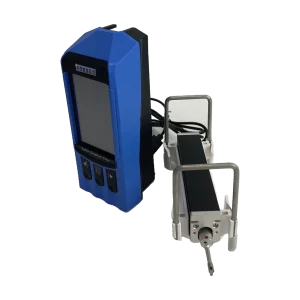
需要选型建议?
咨询工程师
告诉我们工件、量程与精度要求,我们 8 小时内回复。

