
分体式粗糙度仪怎么操作:从贴放到读数的五个要点
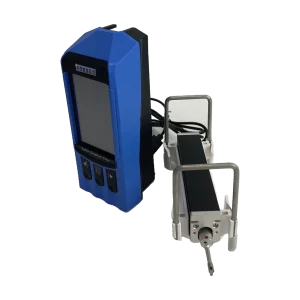
分体机把探头和主机拆开,操作上就多了几个必须拿捏的细节:探头怎么贴、往哪个方向走、参数怎么给。这五点做对了,数据才站得住。
一、探头贴放:压力要「刚好」
探头靠自重或恒定弹簧压力贴住表面,用力压会改变探针相对工件的位置,读数偏大;贴得太松,探针在峰谷间跳动,读数忽高忽低。
正确做法是垂直放下、让它自己贴住,然后只负责水平方向匀速拖动,不额外施力。
二、方向:垂直于加工纹理
车削、铣削、磨削留下的纹路是有方向的。测量方向应与纹理垂直,这样测到的是真实的峰谷起伏;顺着纹理走,探针一直在沟里,测出来的值偏小。
图纸没标注时,取垂直纹理方向测三次取平均,是行业里比较稳妥的做法。
三、位置:避开边缘、孔口和缺陷
同一零件不同区域的粗糙度并不相同。棱边、孔口、凹槽、划伤处都不是代表性位置,测出来的数据没有参考价值。应选加工纹理均匀、平整的区域。
四、参数:取样长度要与工艺匹配
取样长度过短反映不了真实粗糙度,过长会把波纹度也算进来。常规加工面按标准取 0.8mm,粗糙度大的表面取 2.5mm。评定长度一般取 5 个取样长度。
两台仪器比对数据前,先确认取样长度和评定长度一致——否则同一表面能差出一截。
五、人员:知道自己在测什么
操作者要能分清 Ra 与 Rz 的区别、知道仪器当前用哪个滤波、能判断读数异常是表面问题还是仪器问题。分体机的探头是独立部件,磕碰、线缆拉扯都会让精度悄悄下降,日常要养成用后清洁、单独收纳的习惯。
小结
分体式的价值在于「能到位置」,但能不能测准,取决于上面五点的执行。探头到位、方向正确、参数一致,这三条比仪器贵不贵更影响结果。
相关产品
需要选型建议?
咨询工程师
告诉我们工件、量程与精度要求,我们 8 小时内回复。

