
轧辊全寿命监控:超声探伤能提前发现什么
一副轧辊从新辊到报废,要经历多次上机与修磨。磨床上的涡流探伤只能看表面 3mm 以内,芯部的弱化它看不见——这正是超声探伤的位置。
一、轧辊为什么会突然失效
轧制过程中,工作辊表面承受强烈的剪切与接触应力,支撑辊则承受弯曲。失效往往从内部开始:芯部弱化、工作层裂纹向芯部扩展、热裂纹在修磨后仍残留。
这些缺陷在表面看不出来,一旦剥落,损失的不只是轧辊,还可能打坏轧机。
二、超声能提前看到什么
芯部弱化的早期阶段:在辊身大面积「鞍形」剥落之前,超声就能测到内部组织的异常反射。
工作层裂纹:受强剪切产生的裂纹会向芯部延伸,超声能发现并标出位置,在下一个轧制周期前把它磨掉。
残留热裂纹:轧辊磨到表面已看不到开口裂纹时,超声仍能判断裂纹是否还留在表层以下。
粘结缺陷:发生粘结事故后,超声可以判定粘结程度,并描绘后续使用中缺陷的扩展趋势。
三、为什么不用磨床上的涡流设备
涡流的作用深度通常只有 3mm 以内,主要针对开口裂纹,覆盖不到工作层深处与芯部。在磨床上加装在线超声设备造价高、影响磨削效率,也不便于灵活操作。
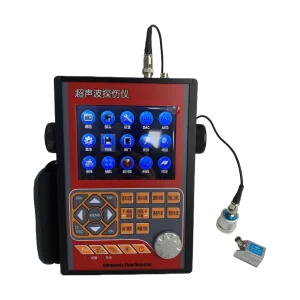
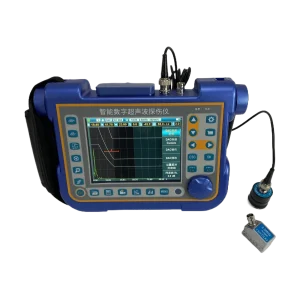
更现实的做法是配便携式超声探伤仪,在上机前、修磨后各测一次,把数据按辊号存档。
四、数据怎么用
把每次探伤结果与修磨量、轧制品种、辊役时长放在一起看,就能逐步摸出一副辊的退化曲线,据此安排修磨时间与修磨厚度,避免「露芯」,也让报废辊颈的判定更准确。
小结
轧辊管理的核心不是「坏了再换」,而是知道它现在处于寿命的哪一段。超声探伤提供的就是这个判断依据。
相关产品
需要选型建议?
咨询工程师
告诉我们工件、量程与精度要求,我们 8 小时内回复。

